汽车连杆钻孔夹具设计详解 从定位方案到结构实现
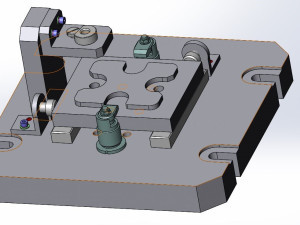
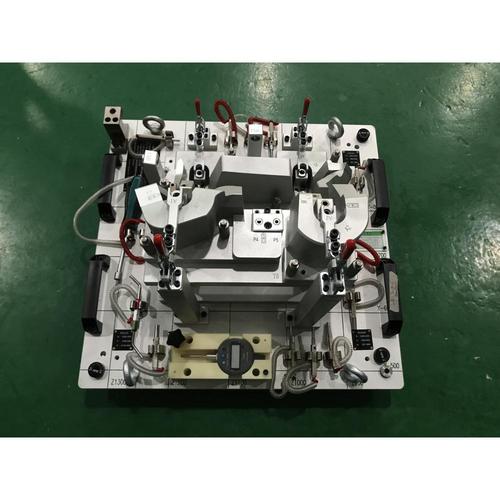
一、连杆钻孔加工的工艺特点与夹具设计需求\n\n汽车连杆是发动机中将活塞的往复运动转化为曲轴旋转运动的关键传力零件,其大头孔与曲轴连杆颈配合、小头孔与活塞销配合,杆身则承受交变拉压载荷。连杆在锻造或铸造后,需进行螺栓孔、油孔及定位销孔等多处钻孔加工,这些孔的位置精度和尺寸一致性直接影响连杆的装配质量与疲劳寿命。\n\n连杆钻孔加工面临三个突出问题:一是连杆属于细长杆件,杆身刚度低,夹紧力稍有不当即产生弯曲变形;二是被加工孔往往分布在多
个面上,存在孔系位置精度要求;三是连杆品种多、批量大,夹具需兼顾精度与换型效率。因此,钻孔夹具设计的核心目标是:以合理定位消除自由度冗余,以多点浮动或联动夹紧控制变形,以钻模导向保证孔位精度,同时满足生产节拍要求。\n\n## 二、定位方案设计\n\n连杆加工中常用的定位基准是大头孔、小头孔及一端面。典型的完全定位方案为:\n\n以大头孔作为主要定位基准,采用短圆柱销(或可胀心轴)限制两个自由度;以小头孔采用菱形销(削边销)限制一个自由度,同时补偿两孔中心距的公差;以连杆端面作为止推基准,限制三个自由度(一个移动、两个转动)。这样六个自由度全部被限制,实现完全定位。\n\n需要特别注意的是“两销一面”定位中销间距公差与工件孔距公差的关系。若两销均为圆柱销,会出现过定位导致工件装不进;因此小头采用削边销,削边方向应垂直于两孔连心线方向,以保证孔距方向的定位精度不受削边影响。\n\n另一种常见方案是用大头孔和端面定位的“一面两孔”派生形式——即以大头孔及其端面为主基准,小头孔处的可调V形块或浮动支撑作为辅助定位,适合毛坯精度较低或钻模需要随动的场合。实际选择时应根据连杆的加工阶段(粗加工还是精加工)和毛坯精度确定。\n\n## 三、夹紧方案设计\n\n连杆壁薄易变形,夹紧设计应遵循“夹紧力作用于工件刚性好的部位、方向指向主要定位基准面”的原则。工程中多采用以下做法:\n\n1. 轴向夹紧为主:在大头端面方向施加夹紧力,使工件压紧在定位止推面上,避免径向夹紧力引起孔变形;\n2. 联动夹紧机构:采用螺旋—杠杆或偏心—杠杆联动结构,一次操作同时压紧大头和小头两处,既保证夹紧点均匀,又缩短辅助时间;\n3. 浮动压头:在压板末端设置球面浮动压块或自调压头,消除因端面平面度误差引起的偏压,使夹紧力分布均匀;\n4. 控制夹紧力大小:对铸铁或锻钢连杆,单点夹紧力一般控制在工艺规定的范围(约800~1500N量级,视尺寸而定),过大会使大头孔产生椭圆变形。\n\n夹紧点的布置通常在大头孔外侧端面和小头孔外侧端面各设一处,防止杆身悬空受弯。对于需要钻削杆身中部油孔的工艺,还应在该部位设置辅助浮动支撑,钻削时锁紧。\n\n## 四、钻模结构设计要点\n\n1. 钻模板:采用可翻转式或可卸式钻模板。翻转式结构便于装卸工件,且导向孔与定位元件之间的相对位置在合模状态下由定位销或止口保证;批量生产时应设置钻模板锁紧机构,抑制切削振动。\n2. 钻套选择:固定钻套用于单品种大批量生产,更换磨损方便则应选用可换钻套或快换钻套;导套内径按钻头直径配 H7/g6 间隙配合,导套下端面与工件表面留 1~1.5mm 排屑间隙。多孔钻削时,各钻套孔间距公差按零件图要求压缩至 1/3~1/5。\n3. 排屑与冷却:连杆钻孔容量大,应在钻模板与夹具本体配合面处设排屑槽,并设计冷却液通道,避免切屑堆积影响定位面贴合;绞链式翻转钻模板比转动式更容易清理切屑。\n4. 对刀与测量:在夹具上设置对刀块或样板校核基准,便于首件校验;夹具本体应有工艺基准面,供装配和对刀时打表检测。\n5. 夹具本体刚度:本体采用铸铁 HT200 或铸钢件时,应加大筋板提高刚度并联接座刚度不足处加厚筋板,保证龙门机床或摇臂钻床钻削时本体变形位移不超过位置公差的 1/2。“钻床夹具一般侧重刚度”- 这与加工中心夹具有所不同,值得重申。\n\n## 五、精度验证与优化建议\n\n按 GB/T 10095 或生产中采用的夹具验收规范,连杆铰孔与夹具的主要技术要求通常包括:钻套孔轴线对定位销的位移度 ≤ Φ0.04mm;定位销直径按连杆孔公差的中值至下偏差制造;两个定位销连同测量的不同偏心措施(在每次单独单件加工的探针平台上确认)预检如三坐标或数字光学整面偏差时,都可作为测量优化的抽样验证测点布点时同时安排。
如若转载,请注明出处:http://www.wyzdh168.com/product/36.html
更新时间:2026-11-01 14:39:04