内部制造利器 用3D打印搞定夹具、固定装置与制作辅助工具
在车间、实验室或家庭工作坊里,真正卡住进度的往往不是大设备,而是那些买不到、等不起、又非要不可的小型夹具与固定装置。3D打印的最大价值恰恰在这里:它把“内部制造辅助工具”的门槛降到了只需要一台打印机、一卷材料和一台电脑。下面从设计、材料、打印到应用,给出一套可直接落地的操作思路。
一、先搞清楚:什么该打,什么不该打
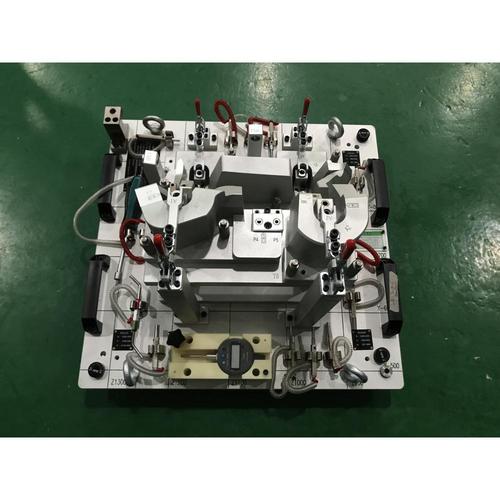
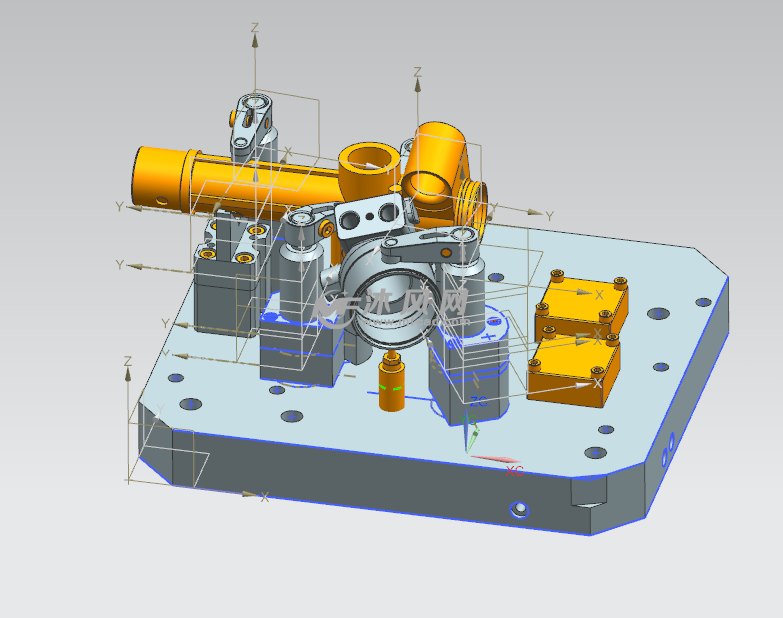
3D打印适合内部制造的是非承力、非高温、中小批量、几何形状复杂的辅助工具,比如:
- 定位夹具:钻孔导套、焊接定位块、装配对中块;
- 固定装置: PCB 测试架、镜头/传感器安装座、线缆梳理夹;
- 制作辅助:角度规、切割靠山、打磨垫块、零件暂存托盘、视觉对位模板;
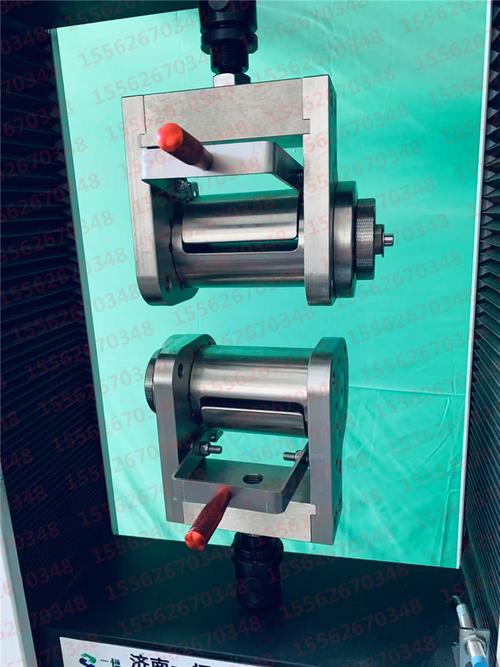
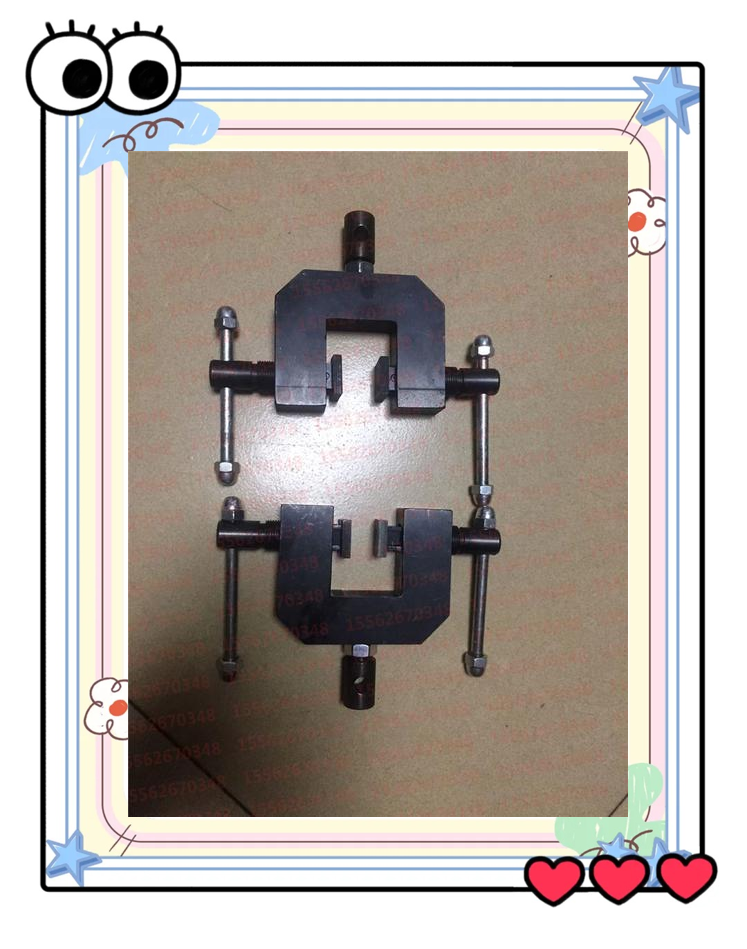
- 工装治具:检验夹具、气动/手动压紧块的基座、快速换型板。
不适合直接打印的是高载荷受力件、长期高温件、需要极高尺寸稳定性的计量基准件。这些可用3D打印做母模、样件或基座,再与金属嵌件、标准紧固件组合。
二、设计原则:为打印工艺而设计
- 先确定基准面与被夹持面:夹具的第一要务是重复定位。设计时明确哪一面贴机床、哪一面贴工件,并把基准做成平整的大平面。
- 善用标准件:螺丝、定位销、弹簧、磁铁、钢衬套留好孔位,打印件只做“形状载体”。孔按热熔铜螺母或过盈压入钢套来设计。
- 壁厚与填充:夹具主体壁厚 2–3 mm,填充 40%–60%( gyroid 或 cubic ),需要刚性的部位局部加筋。不要一味追求 100% 填充。
- 公差留量:FDM 打印孔普遍偏小,定位孔单边留 0.1–0.2 mm 余量,后续铰孔或压入衬套。配合面可设计成剖分式,用螺钉锁紧消除间隙。
- 减少支撑:把夹持面朝下贴床打印,45° 倒角替代悬垂,必要时拆分为两件用销钉和螺钉拼装。
- 嵌入金属:受力孔位预埋铜螺母,关键接触面贴耐磨胶垫或加工金属垫片,兼顾打印速度与使用寿命。
三、材料选择:按使用场景对号入座
- PLA:尺寸稳定、打印容易,适合常温、低载荷的定位块和检验辅具,但不耐温、偏脆。
- PETG:韧性和耐化学性更好,适合夹紧块、线缆夹具和一般工装。
- ABS/ASA:耐温略高,可做靠近发热件的辅助工具,需封闭打印环境。
- 尼龙(PA/PA-CF):强度和耐磨性好,适合反复夹紧的钳口、齿轮类辅具;吸湿,打印前需干燥。
- TPU:做柔性夹爪、防滑垫、保护性衬垫,硬度选 95A 左右较通用。
- 树脂(SLA):适合高精度对位模板、小尺寸定位夹具,但脆且需后固化,不建议做反复受力件。
一个实用做法是“刚性骨架 + 柔性接触面”:主体用 PETG/PA 打印,夹持面粘接或嵌入 TPU 垫、橡胶垫。
四、打印与后处理要点
- 首层要压好,基准面贴床打印才能保证平面度;
- 0.2 mm 层高兼顾速度与强度,夹具类通常不需要 0.1 mm;
- 外壳 3–4 圈墙、顶底层 4–5 层,比单纯提高填充更有效;
- 关键孔打印后用手铰刀或钻头过一遍,压入钢衬套;
- 需要刚性的基座可打印后灌入环氧或埋入钢条;
- 装配前用卡尺核对定位尺寸,首件必须在真实工件上试装并记录偏差。
五、让内部制造形成闭环
3D打印夹具的真正优势是迭代成本低。建议建立内部流程:手机拍照记录工件与装夹需求→用 CAD 建参数化模型(孔距、角度等差数化)→打印首件→试装并标记干涉点→修改模型重打。每一次改版只花几小时和一二十克材料。把常用接口(如 20 mm 孔距、M4 螺钉、标准燕尾槽)做成模板,后续新夹具可直接拼装。同时建立一个“夹具库”,把反复使用的定位块升级为尼龙或加金属嵌件,兼顾效率与寿命。
3D打印替代不了精密机加工,但它能让内部制造从“等一下单、等外协”变成“今天设计、明天上桌”。从最简单的钻孔导套和对位模板开始,你会很快发现:限制产出的往往不再是工具买不到,而是你还没把需求画成模型。
如若转载,请注明出处:http://www.wyzdh168.com/product/49.html
更新时间:2026-11-01 20:29:08