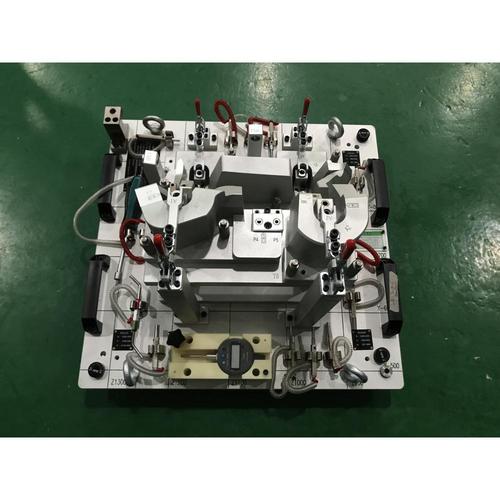
加工中心气动内撑工装夹具 高效精密加工的核心解决方案
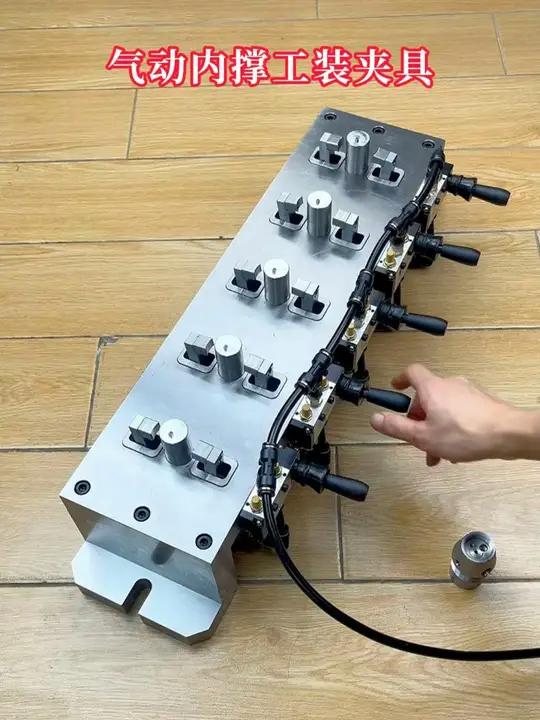
在CNC加工中心与精雕机加工领域,工装夹具的选择直接决定了加工效率、精度与稳定性。面对薄壁件、环形件及异形腔体零件的内孔定心夹持需求,气动内撑工装夹具凭借其快速响应、均匀夹紧与高重复定位精度,正成为现代精密加工不可或缺的核心工艺装备。
一、气动内撑夹具的工作原理与结构优势
气动内撑夹具以压缩空气为动力源,通过气缸推动楔式或斜撑机构,使涨套或撑爪沿径向向外扩张,从而从零件内孔实现定心夹紧。其核心结构包括气缸体、楔块传动组件、内撑涨套(或撑瓣)以及快换底座。相较于传统手动夹紧或液压夹具,气动内撑方案具备以下突出优势:
- 快速装夹,提升机床利用率:气动控制响应时间通常在0.5秒以内,配合电磁阀与机床M代码联动,可实现一键松夹,大幅缩短辅助工时,特别适合批量生产节拍要求高的CNC加工中心。
- 径向受力均匀,保护薄壁零件:内撑方式将夹紧力均匀分布于零件内圆表面,避免了外圆夹持易导致的薄壁变形问题,是精雕机加工精密环套类零件的理想选择。
- 高重复定位精度:采用锥面或楔面定心结构,配合精密研磨的涨套,重复定位精度可达0.005mm以内,满足精雕机对微米级加工一致性的严苛要求。
- 结构紧凑,干涉小:内撑夹具本体隐藏于零件内孔中,外露部分少,为刀具提供更大的加工避让空间,尤其适合多面加工与五轴联动机床。
二、内撑夹具在CNC加工中心与精雕机上的应用要点
在实际应用中,气动内撑工装夹具的设计与选型需重点关注以下环节:
- 涨套材质与热处理:针对不同零件硬度与批量,涨套可选用弹簧钢、工具钢或硬质合金,并经真空热处理与精密磨削,确保弹性寿命与耐磨性。
- 夹紧力可控:通过精密调压阀调节气源压力,实现夹紧力的无级调节,避免过夹变形或夹持不足。对于刚度较低的薄壁件,建议配置低压气路与压力开关互锁,确保夹紧到位后方可启动加工程序。
- 与机床接口标准化:采用标准法兰或快换模块与CNC工作台连接,支持四轴、五轴转台及精雕机T型槽工作台,实现快速换装与柔性生产。
- 排屑与防护设计:内撑夹具需考虑切屑液与碎屑的排出通道,避免积屑影响定心精度;同时气缸部分应做好密封防护,适应加工中心内冷却液飞溅的恶劣环境。
三、典型应用场景
气动内撑夹具广泛应用于以下零件加工:
- 轴承环、齿轮毛坯的内孔车削与磨削;
- 薄壁套筒、衬套的精雕机内孔加工与端面刻蚀;
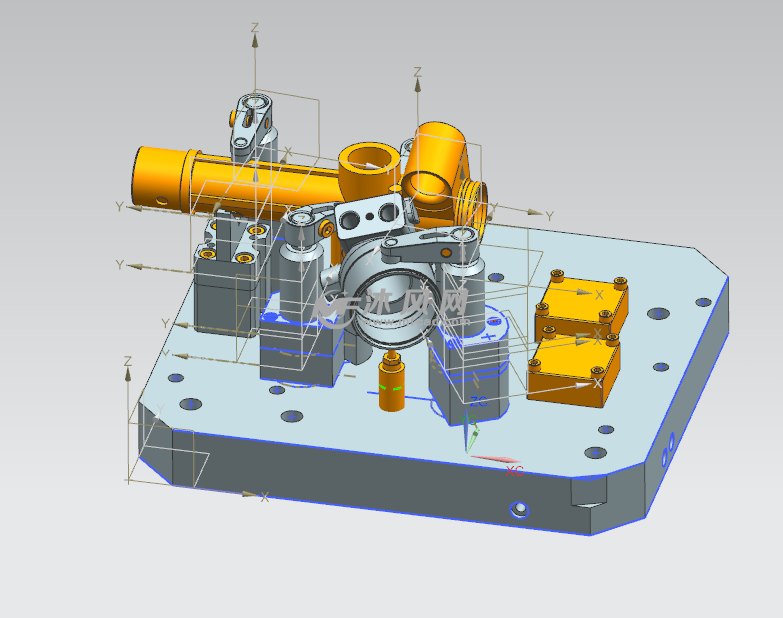
- 液压阀体、连接器等腔体零件的多工序集中加工;
- 环形工件在四轴/五轴转台上的分度加工。
以某精密薄壁轴承套为例,采用气动内撑夹具后,装夹时间由原手动压板方式的3分钟缩短至8秒,圆度误差由0.02mm降至0.006mm,刀具寿命提升15%,充分体现了气动内撑方案在效率与品质方面的双重价值。
四、选型与使用建议
选用气动内撑工装夹具时,建议遵循以下原则:优先确认零件内孔尺寸公差与表面粗糙度,据此设计涨套外径与接触面积;根据机床主轴转速与进给参数核算离心力对夹紧力的影响,必要时增设机械自锁机构;定期检查涨套磨损与气缸密封状态,建立预防性维护计划。对于精雕机高速加工场景,还应关注夹具整体的动平衡等级。
随着智能制造与柔性生产线的普及,气动内撑夹具正朝着标准化、模块化与智能化方向演进。集成压力传感与位移检测的智能内撑夹具,可实时反馈夹紧状态并接入机床控制系统,为无人化加工车间提供可靠保障。对于追求高精度、高效率的CNC加工中心与精雕机用户而言,科学选配气动内撑工装夹具,将是提升核心竞争力的关键一步。
如若转载,请注明出处:http://www.wyzdh168.com/product/42.html
更新时间:2026-11-01 11:16:11